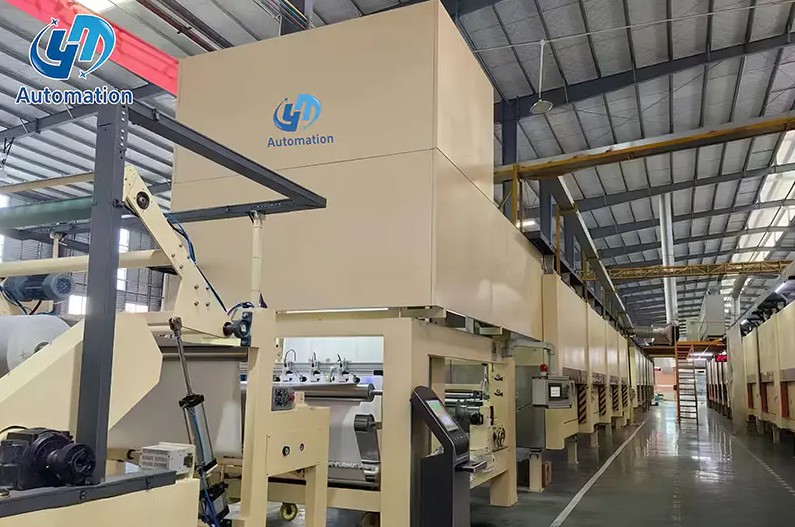
多くの含浸された装飾紙のラインの終端には、問題が目に見えて隠れています。アンワインダーはきれいに供給し、含浸ステーションは樹脂を均一に塗布し、乾燥セクションは安定した温度曲線を保持します。その後、同期カッターがサイクルを終了し、完成したシートは手動チームが処理できるよりも早くスタッキング ポイントに到着します。機械の銘板に印刷されているライン速度は、実際の生産速度ではなくなりました。スタッキング ステーションがボトルネックになっており、1 分ごとに容量が失われるため、ラインは決して回復できません。工業用装飾原紙を加工する工場にとって、このステーションを自動化する決定は、利便性ではなく、実際の生産高を考慮した決定です。
自動スタッキング ステーションは、カッターまたは最後のコンベア セクションからカット シートを受け取り、すべてのシートを固定基準端に合わせて位置合わせし、スタックが大きくなるにつれて自動的に降下する昇降プラットフォームに各シートを置きます。オペレーターの継続的なアクションなしでサイクル全体が繰り返されるため、このステーションは、ライン内で最も遅い手作業の機械的な代替品として最もよく理解されています。適切に設計されたステーションは、次の 5 つのステップを一定の順序で実行します。
この種のステーションは、樹脂を含浸させた装飾紙を製造するラインで使用され、取り扱い中に硬化表面がこすれたり、摩擦による跡がついたりしてはなりません。機械設計ではシート間の滑り接触を防止する必要があるため、位置合わせと転写の許容誤差が速度と同じくらい重要になります。
総ライン生産量は最も遅い共有ステップによって決まり、ほとんどの装飾紙工場ではそのステップはスタッキングです。同期カッターは、通常のライン速度で 1 分あたり 25 ~ 35 枚のシートを生産できます。 2 人の手動スタッキング チームは、定期的にローテーションを行っていても、シフト全体で 1 分あたり 9 ~ 10 枚を超える枚数を維持できることはほとんどありません。カッターとスタッカーの間の出力ギャップは、通常、他の連続する機械のペア間のギャップよりも大きくなります。
棒グラフは、3 つの動作モードの一般的なスタッキング スループットを比較しています。手動スタッキングは、2 人の経験豊富な作業者が定期的に交替する場合、最高で 1 分あたり 9 枚になります。補助付き持ち上げ機能を備えた半自動配置では、毎分約 18 枚のシートを処理できます。完全に自動化されたステーションは、疲労やシフトローテーションのために一時停止することなく、毎分 30 枚のシートを維持します。 8 時間にわたって、そのギャップは、カッターに完全な供給を維持するラインでのシフトあたり 10,000 枚以上に相当します。したがって、スタッキング ステーションのサイズは、2 組のハンドが耐えられるサイズではなく、カッターの定格に合わせて設定する必要があります。
自動スタッキング ステーションの信頼性は、短いサイクル タイム内で動作する 5 つの機械システムと制御システムに依存します。各コンポーネントには特定の許容差があり、ステーションがジャムやエッジの損傷なしに何時間もカッターに追従できるかどうかが決まります。
| コンポーネント | 機能 | 何を確認するか |
|---|---|---|
| 受け取りコンベア | 各シートをカッターから調整エリアまで制御された速度で運びます | カッターの出力に合わせた速度範囲で、シートを傷つけないベルト素材 |
| サイドアライメント装置 | 各シートを基準ストップに押し付けて、一貫したエッジを作成します | 位置決め公差1mm以内、サイクルタイム1.5秒以内 |
| 昇降・搬送機構 | 揃えたシートをスライドさせずにスタック上に移動します | スムーズな上下動と樹脂表面の引きずりの心配がありません。 |
| スタッキングプラットフォーム | 成長するスタックをサポートし、自動的に降下します | 最大スタックの高さと重量は、バンドルのサイズとフォーク トラックのアクセスに一致します |
| PLC制御システム | 順序を調整し、枚数を数え、ラインと通信します。 | 既存のライン信号との互換性と簡単なレシピ切り替え |
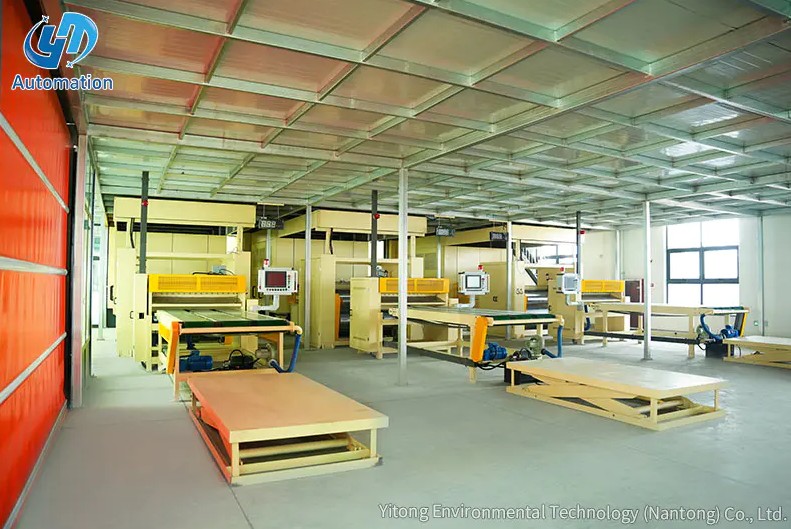
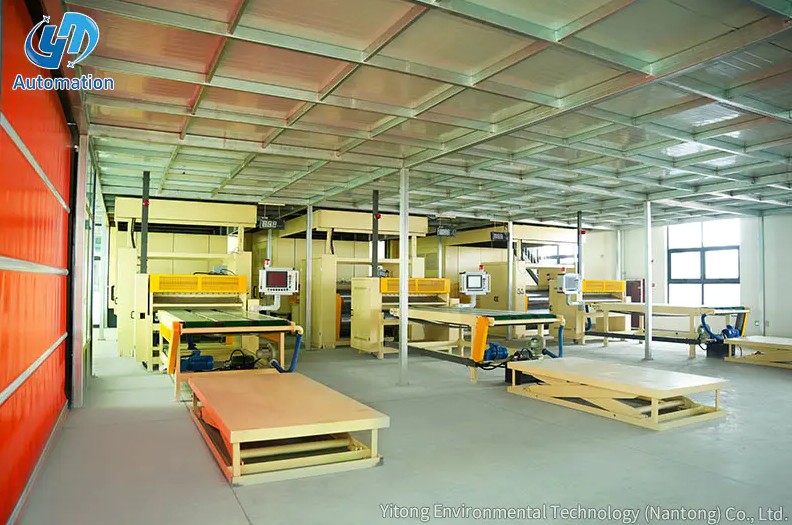
サプライヤーを評価する際は、位置決め公差、ストロークあたりのサイクルタイム、および最大スタック重量を書面で問い合わせてください。これら 3 つの数値により、生産月全体にわたってステーションがカッターのペースに追いつくことができるかどうかが決まります。 Yitong が構築するのは、 昇降およびスタッキングプラットフォーム スタンドアロン ユニットとして機能するため、ラインの残りの部分を変更せずに手動スタッキング ポイントを置き換えることができます。
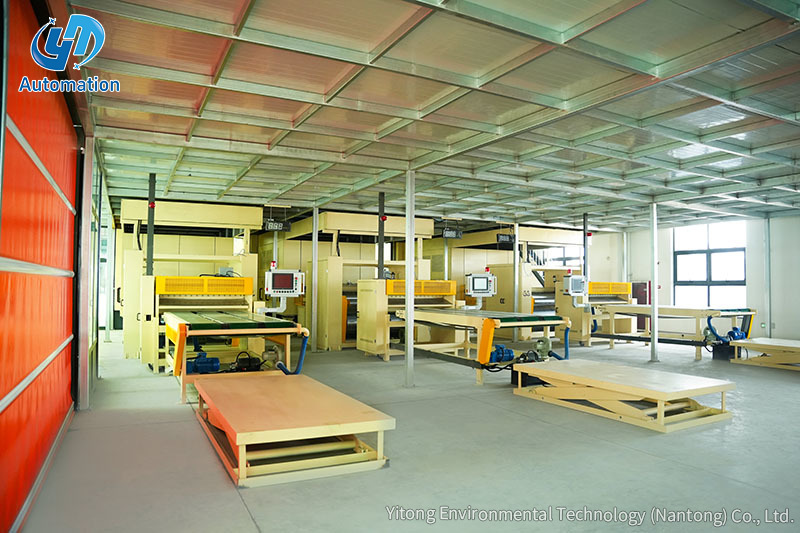 リフト能力3トンの含浸化粧紙用スタッキングプラットフォーム このスタンドアロンの昇降およびスタッキング ユニットは最大 3 トンまで処理できるため、手動スタッキング ポイントの実用的なアップグレードとなります。既存のラインと組み合わせて、公差、サイクルタイム、スタック重量基準を念頭に置きながらカッターのペースをサポートします。 製品を見る→
正しい選択は、シフト構造、シートの量、およびフロアがどの程度の変動を許容できるかによって異なります。少量のカスタムオーダーを生産しているプラントでは、標準形式の 3 シフトを稼働しているプラントよりも長時間手動スタッキングを行うことが正当化される場合があります。以下の比較は実際的な出発点です。
| 基準 | マニュアル | 半自動 | 自動化ステーション |
|---|---|---|---|
| シフトごとのオペレーター数 | 3 | 2 | 1 |
| 持続的なスループット | 毎分8~10枚 | 毎分15~20枚 | 毎分25~35枚 |
| スタックの一貫性 | オペレーター次第 | 中等度 | 高い再現性 |
| 損害リスク | 疲労とともに上昇する | 中等度 | 低くて安定している |
| 初期投資 | なし | 低から中程度 | より高い |
| 最適な用途 | 短納期と低出力 | 中量ライン | 継続的な大量生産 |
折れ線グラフは、8 時間の勤務中にシートの損傷率がどのように変化するかを示しています。オレンジ色の線は手動スタッキングを表しており、1 パーセント未満から始まり、疲労が蓄積するにつれて 6 パーセントを超えるまで上昇します。青い線は自動化されたステーションを表しており、最初の 1 時間から最後まで一貫して 0.5 パーセント未満のレートを維持しています。手動操作の増加傾向は、シフトの終わり近くでの反応の鈍化と反復動作に起因します。完成したシートを等級付けする生産者にとって、この違いは一級品の生産量に直接影響します。多くの場合、銘板のライン速度よりも損傷曲線の方が経済的に重要です。
レーダー チャートは、6 つの動作次元にわたって手動スタッキングと自動スタッキングを比較します。自動スタッキングは、ステーションがコンパクトな設置面積を使用し、作業エリアの周囲に一時的な保管場所を必要としないため、速度、一貫性、オペレータの安全性、フロアスペース効率の点でより高いスコアを獲得します。手動スタッキングは、プログラムを変更せずに不規則なシート サイズに適応できるため、柔軟性が依然として優れています。統合の容易さは、カッターとの制御インターフェースを必要としないため、手動操作がより簡単に見える唯一の点です。最初の見積もりが高額であっても、ほとんどの新しい装飾紙ラインが自動化ステーションを指定している理由は、全体の形状によって説明されています。実際のトレードオフは、機械的な能力ではなく、段取りの規律と制御計画です。
定格ライン速度だけでなく、実際のシート サイズ範囲とスタック サイクルにステーションを合わせてください。最大シート長 2800 mm に対応するサイズのステーションは、最も頻繁に使用するフォーマットが 1400 mm で、レシピが 2 時間ごとに変更される場合、適切に動作しません。以下のチェックリストは、インストール後に最も問題が発生するポイントをカバーしています。
縦棒グラフは、3 つの配置のシフトごとに必要なオペレーターの数を比較しています。手動ステーションには通常 3 人が勤務し、2 人がスタックに、1 人がインフィードに交互に配置されます。半自動ステーションには、フォーマット変更を監督し支援する 2 人のオペレーターが必要です。自動ステーションは 1 人のオペレーターで稼働し、多くのプラントではそのオペレーターがカッターと排出エリアも監督します。 3 つのシフト全体で、手動スタッフ配置と自動スタッフ配置の違いは 1 日あたり 6 人です。熟練したライン作業員を見つけるのが難しい場合、この人員不足が投資を決定することがよくあります。
自動スタッキング ステーションに関する問題のほとんどは、販売交渉中ではなく、設置後に発生します。以下の間違いは装飾紙のラインで繰り返し発生しますが、仕様を厳しくすることで回避できます。
もう 1 つの頻繁な問題は、既存のフロア レイアウトに対して間違った基準エッジを持つステーションを購入することです。最終的な図面が承認される前に、オペレータ側、排出側、メンテナンスクリアランスを確認してください。
自動スタッキング ステーションは、上流の化学薬品や乾燥プロファイルを変更せずに最も一般的なボトルネックを取り除くため、装飾紙ラインにおける最も収益性の高い投資の 1 つです。工場が自社のオプションを検討している場合、スタッキング プラットフォームから始めて完全なラインに拡張することが、多くの場合、よりリスクの低い方法です。宜通さんの 工場の能力 スタンドアロンステーションとフル含浸ラインの両方をカバーしており、累計1,000件以上のプロジェクト実績があります。カッター、シートフォーマット範囲、およびシフト構造に適合するステーションは、上流の機械がすでに支払ったライン出力を保護します。
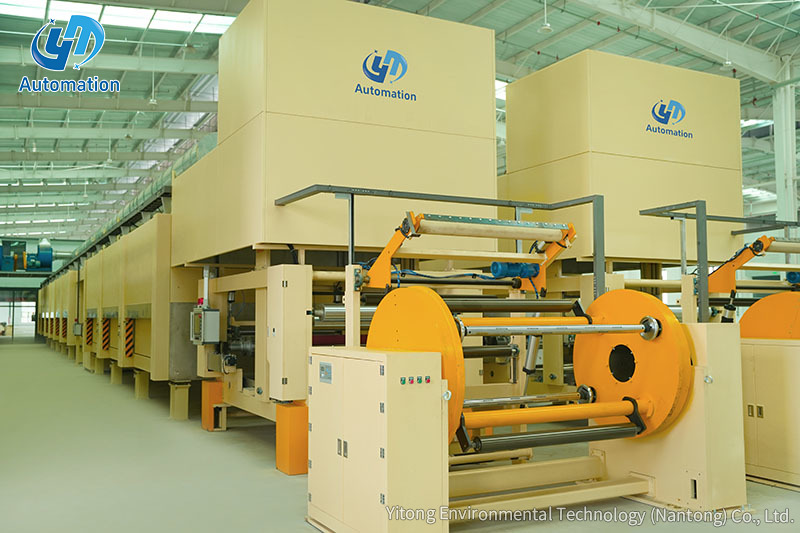 メラミン紙製造用一段含浸ライン この水平含浸および乾燥ラインは、リフトスタッキングによる巻き戻しをカバーし、永久磁石モーターと熱回収によるエネルギー節約を実現します。均一なコーティングを施した高圧メラミン板、特に下層紙に適しています。 製品を見る→
お問い合わせ
入ってみましょう
触る
宜通環境技術(南通)有限公司は含浸装置の専門メーカーです。
微信
ワッツアップ