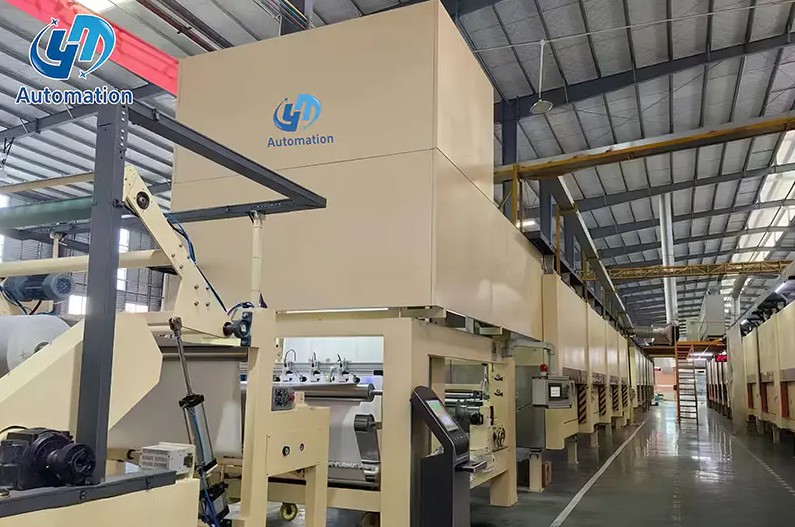
2 つのシフトで連続的に稼働する高速含浸ラインを想像してください。巻き戻しリールが空になり、紙が浸透してコーティングされ、乾燥オーブンがその作業を行います。その後、完成したシートはラインの終端に到達します。そこでは、エッジを損傷することなく、迅速かつ均一にスタックを形成する必要があります。これは、自動スタッキング システムがライン全体が約束された生産量を維持できるかどうかを判断する瞬間です。
結論は簡単です。スタックの位置ずれや繰り返しの持ち上げは、後の生産損失の一般的な原因となるため、ライン速度が手動処理の快適な速度を超える場合は、自動化を評価する必要があります。以下のセクションでは、作業シーケンス、コンポーネントの選択、パフォーマンス指標、統合に関する考慮事項について説明します。各セクションでは、比較をより具体的にするために、典型的な生産データを使用しています。
自動スタッキング システムは、供給コンベアからパネルまたはシートを受け取り、それらをきちんとした山、パレット、またはマガジンに配置するプログラム可能なユニットです。それは、真空リフターを備えたガントリー フレーム、グリッパーを備えた単柱ロボット、またはコンベアと連携する昇降プラットフォームです。共通しているのは、シーケンスがオペレーターではなく PLC または産業用コントローラーによって制御されるということです。このシステムは、材料を検出するセンサー、材料を移動する位置決め機構、および上流ラインとの移動を調整するコントローラーを使用します。これらのシステムは、平らな製品の表面を傷つけることなく迅速に積み重ねる必要がある場合に使用されます。
操作シーケンスは、ほぼすべてのマシンで同じ論理パターンに従います。インフィードのセンサーがシートの先端と幅を検出します。次に、コントローラーは、事前に設定されたスタック パターンに基づいて目標位置を計算します。バキュームまたはグリッパー システムがシートを持ち上げ、移動軸がシートを落下点まで運びます。パターンは、各サイクルの堆積点を調整することによって維持されます。最後に、事前に設定された数のピースの後にスタック高さの測定がチェックされます。
タイミングが重要です。コントローラーがサイクル間で待機する時間が長すぎると、上流ラインが停止します。動きが速すぎると、シートが揺れてオフセットして着地する可能性があります。だからこそ、フレームの剛性、グリップエリア、加速プロファイルが最高速度と同じくらい重要なのです。
ライン速度、パネル サイズ、フロア レイアウトが異なると、構成も異なります。正しい選択とは、ブランドの好みではなく、どの運動学的レイアウトが許容可能なコストで最短のサイクルを実現するかによって決まります。以下の表は、板紙と紙の加工ラインで使用される最も一般的なタイプを比較したものです。
| システムタイプ | 主軸の動き | 代表的な用途 | サイクルタイム範囲 |
|---|---|---|---|
| ガントリー型パネルスタッカー | オーバーヘッド X 軸と Z 軸 | ワイドパネル、家具ボード | 1サイクルあたり12~18秒 |
| 単列ロボットパレタイザー | グリッパー付き回転アーム | コンパクトなスペースと多彩なパターン | 1サイクルあたり15~25秒 |
| 昇降スタッキングプラットフォーム | 垂直リフト+コンベア | 化粧紙スタック、含浸ライン | 1サイクルあたり20~35秒 |
| コンベアベースのスタッカー | パイルホッパーによる水平搬送 | ライトシートと連続線 | 1サイクルあたり25~45秒 |
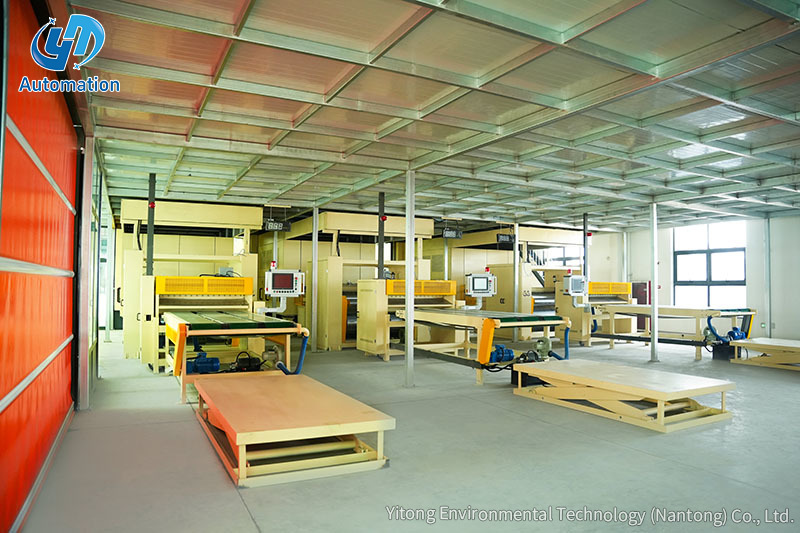 装飾紙ライン用の容量 3 トンのスタッキングプラットフォーム このプラットフォーム スタイルのスタッカーは、装飾紙ラインの実用的な選択肢として提示されており、既存の PLC 制御の生産システムとのより簡単な統合をサポートする 3 トンの持ち上げ能力を提供します。 製品を見る→
タイプを比較する場合、定格速度は単なる出発点です。実際のサイクル時間は、シートの重量、グリップの信頼性、および PLC が上流の乾燥機またはカッターと通信できる速度によって異なります。プラットフォーム スタイルのスタッカーは、統合が簡単であるため、多くの場合、装飾用紙の最初の選択肢になります。今後、製品範囲がより大型のボードに移行する場合、長期的にはガントリー システムの方が優れた選択肢になる可能性があります。
動きのパターンがわかったら、次はカタログ写真ではなく数字で比較してみます。生産性に最も大きな影響を与える 3 つの指標は、シートあたりのサイクル タイム、全高でのスタック品質、および必要なオペレーターの注意量です。以下のグラフは、連続ラインでの手動スタッキングをガントリー タイプの自動スタッカに置き換えた場合の一般的なインデックス付きパフォーマンスを示しています。
インデックス付きの値は、実際の生産観察に基づいています。手動スタッキングは共通のベースラインとして 100 に設定されます。自動スタッキングの処理速度は通常 140 以上に達します。すべてのサイクルで同じ座標と圧力が使用されるため、スタックの品質が向上します。労働効率の点でも、自動化ラインは複数のオペレータではなく 1 人のオペレータで実行できます。これは、すべてのマシンがこれらの数値を達成できるという意味ではありませんが、適切に統合されたシステムが生み出す可能性のあるギャップを示しています。
パフォーマンスの 1 つのスナップショットは役に立ちますが、変化の傾向の方が重要です。手作業によるスタッキングは、特にピースの重量が大きい場合、3 時間を超えると低下する傾向があります。自動化されたシステムは、ほぼ平坦な出力曲線を維持します。以下の折れ線グラフは、一般的な 8 時間のシフトにおける各時間の終わりに 1 時間あたりに積み重ねられたシートの数を比較しています。
折れ線グラフはよく知られたパターンを示しています。自動化ラインは、シフト全体を通じて 1 時間あたり 44 ~ 47 サイクルを維持します。手動ラインは 38 サイクルで始まりますが、4 時間後には 30 サイクルを下回ります。疲労、リフレッシュ休憩、ペースを維持するというプレッシャーはすべて、カーブの原因となります。 2 交代勤務の場合、累積ギャップは 1 ラインあたり約 80 枚に達します。短期間のトライアルに基づいたスループットの主張が、手動のパフォーマンスを誇張することが多いのはこのためです。
次の比較では、スタックあたりの平均サイクル時間に焦点を当てます。サイクルが短いと、ドライヤーの出力が急上昇したときにラインのマージンが広くなります。以下の棒グラフは、同様のシート寸法での手動スタッキング、リフティング プラットフォーム、単列パレタイザー、およびガントリー スタッカーを比較しています。
垂直バーは、スタックあたりのサイクル時間を秒単位で示します。オペレーターがシート間で位置合わせ、移動、停止を行う必要があるため、手動処理には約 45 秒かかります。昇降プラットフォームが垂直方向の動きを補助することで、これを約 28 秒に短縮します。シングルカラムパレタイザーではこの値が 22 秒に向上し、ガントリータイプのシステムでは良好な条件下で 18 秒に達します。その代償として、より高速なマシンは通常、より大きな設置面積とより多くの投資を必要とします。適切なシステムを選択するかどうかは、実際に生産コストを何秒節約する価値があるかによって決まります。
最良のスタッキング システムが常に最速であるとは限りません。ラインが中程度の速度で稼働し、工場の床面積が限られている場合は、コンパクトな昇降プラットフォームを使用することで、設置リスクを低く抑えながら必要な出力を実現できます。製品範囲に大型ボードや複雑なスタック パターンが含まれる場合、ガントリー スタッカーを使用すると柔軟性が高まります。以下のレーダー チャートは、統合作業、ペイロード容量、柔軟性、スペース効率、コストという 5 つの選択基準にわたって 2 つの一般的なオプションを比較しています。スコアが高いほど、そのオプションがその次元で簡単または強力であることを意味します。
レーダー チャートは、なぜ普遍的な勝者が存在しないのかを明らかにします。このリフティング プラットフォームは統合性とコストの面で非常に高い評価を得ており、既存の含浸ラインにとって安全な選択肢となっています。ガントリー スタッカーは、パネル サイズが頻繁に変更される場合に重要となる積載量と柔軟性に優れています。どちらのフォーマットでもアウトフィード ゾーンが必要なため、スペース効率はほぼ同じです。実際的には、シート サイズの範囲と利用可能なヘッドルームから決定を開始する必要があります。これらの制約が明確になった後は、通常、スコアによって議論はすぐに解決します。
自動スタッキング システムは、新しいラインの一部として計画することも、既存のラインに後付けすることもできます。最も簡単な方法は、現在のラインのコンベア高さと制御信号に適合する機器を選択することです。昇降およびスタッキングプラットフォームなどのユニットは、手動パレット位置を制御された垂直ストロークに置き換えるため、乾燥機またはカッターセクションの送り出し後に適切に適合します。完成したスタックを移動するには、コンベア プラットフォームをライン コントローラーに接続します。シーケンスが PLC によって管理される場合、スタッカーは独立した機械ではなく、生産プロセスの別の軸になります。手動介入が少なくなり、ライン全体がより一貫したリズムを実現します。
上流の機器は、ほとんどの購入者の予想よりもスタックの品質に影響を与えます。トラクターまたは給紙ユニットの速度変動がわずかでも発生すると、スタックの端が同一平面に保たれなくなります。インフィードコンベアの設計、切断長さ、およびグリップ領域はすべて、装置のサプライヤーと話し合う必要があります。牽引ユニットが全体の効率にどのような影響を与えるかについての詳細な説明は、次のページで確認できます。 トラクターの効率分析 。同じロジックが次の場合にも当てはまります。 コンベアプラットフォーム 完成したスタックを運び去ります。コンポーネントの適切な組み合わせは、高速なラインとスムーズなラインを分けるものです。
手動処理によって生産ラインの能力が制限される場合、自動スタッキング システムは論理的な投資となります。まず、現在のサイクル タイム、スタックの品質、オペレーターのコストを測定します。次に、このガイドで説明されているタイプとパフォーマンス データを比較します。機器は、実際のパネル寸法、利用可能な床面積、ラインの制御アーキテクチャに適合するように選択する必要があります。これらのポイントが一致すると、スループットの向上、スタックの調整の改善、労働圧力の軽減を通じて自動化の成果が得られます。
お問い合わせ
入ってみましょう
触る
宜通環境技術(南通)有限公司は含浸装置の専門メーカーです。
微信
ワッツアップ